


Дефекты литья пластмасс под давлением: карта первичной диагностики
Дефекты литья пластмасс — это диагностические признаки, а не готовый ответ о причине. Недолив, облой, утяжина или серебристая полоса могут возникать из-за разных сочетаний материала, конструкции детали и пресс-формы, состояния оборудования и условий процесса. Ниже — практическая карта первичной проверки для технологов, инженеров и специалистов по качеству.
Содержание
Почему похожие дефекты имеют разные причины
Одинаковый внешний признак может быть следствием нескольких факторов. Например, недолив бывает связан с недостаточным заполнением, но также может указывать на ограничение потока в канале, затруднённый отвод воздуха или нестабильную подачу расплава. Один и тот же фактор, в свою очередь, способен проявляться разными дефектами.
Поэтому первичная диагностика — это последовательное сужение круга возможных причин. Она помогает определить, что проверить в первую очередь, но не гарантирует обнаружения единственного источника проблемы. Для обоснованного вывода нужны данные о марке и партии материала, геометрии детали, гнезде, форме, оборудовании и фактических условиях процесса.

Порядок первичной диагностики
1. Опишите дефект, не делая выводов о причине
- Укажите, где расположен дефект, как он выглядит и насколько выражен.
- Отметьте, повторяется ли он в каждом цикле или появляется периодически.
- Проверьте, затронуты ли все гнёзда или только одно.
- Сфотографируйте деталь в одинаковом ракурсе, сохраните образцы и маркировку партии, если она доступна.
Разделяйте похожие признаки. Например, видимая серебристая полоса и внутренняя полость — не один и тот же дефект. Вздутие под поверхностью также не следует автоматически считать газовым пузырём: это может быть усадочная полость.
2. Уточните, что изменилось
Сопоставьте ситуацию с последним стабильным выпуском. Проверьте, менялись ли:
- марка, партия или поставщик сырья, доля вторичного материала и добавок;
- условия хранения и подготовки материала;
- настройки процесса, последовательность запуска или операторская процедура;
- пресс-форма, периферийное оборудование или условия охлаждения;
- длительность остановки, переналадка или порядок очистки оборудования.
3. Сверьте фактические условия с документацией
Проверьте соответствие действующей карте процесса, требованиям к конкретной марке материала и принятому порядку контроля. Отображаемые на машине значения сами по себе не подтверждают, что процесс стабилен: важны повторяемость циклов, фактическое состояние оборудования и прослеживаемость сырья.
4. Осмотрите деталь и доступные участки оснастки
Сравните дефектные и годные детали, оцените его расположение относительно литника, разъёма, рёбер и массивных участков. Осмотр пресс-формы, сопла и горячих узлов проводите только по инструкциям предприятия, с соблюдением требований безопасности. Не обходите блокировки и не выполняйте опасные работы на работающем оборудовании.
5. Сформулируйте одну проверяемую гипотезу
Выберите наиболее вероятную группу причин и определите, какое наблюдение или разрешённая проба поможет её проверить. До корректировки убедитесь, что она допускается технологической документацией и не создаёт риска для людей, оборудования и качества продукции.
Карта диагностики дефектов
Таблица задаёт направления проверки, а не подтверждает диагноз. Параметры процесса оценивают относительно карты именно для данного материала, детали, пресс-формы и оборудования — универсальных настроек для всех случаев нет.
| Дефект и внешний признак | Вероятные причины | Что проверить сначала | Какие параметры или условия оценить | Безопасный первый шаг |
|---|---|---|---|---|
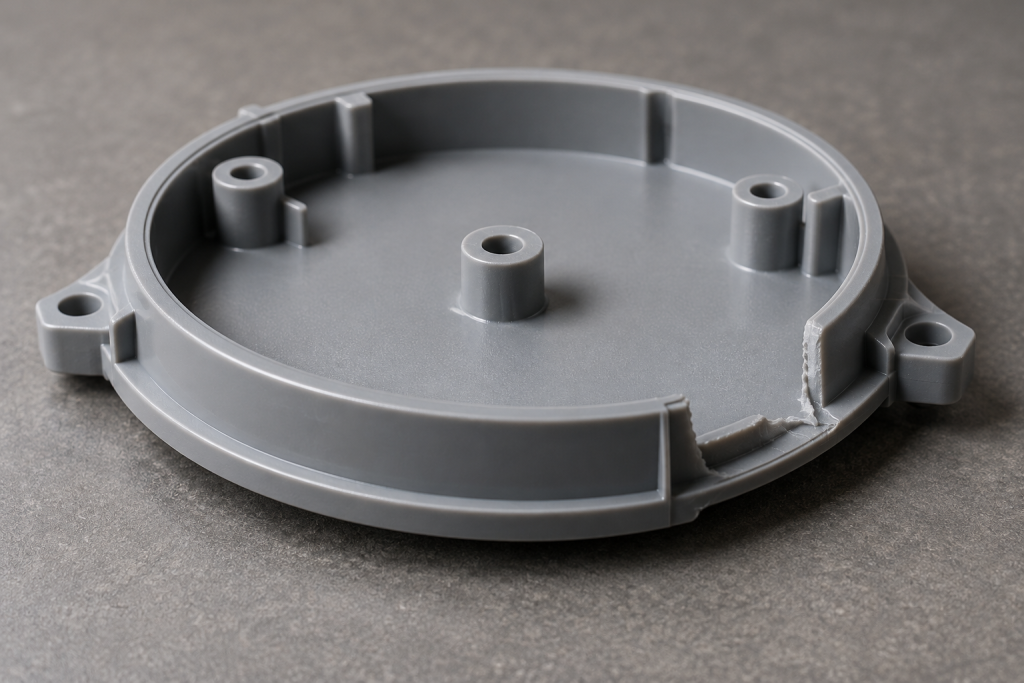
| Недолив: часть детали не сформирована, участок или край остаётся незаполненным. | Недостаточное заполнение; ограничение потока; раннее охлаждение расплава; затруднённый отвод воздуха; нестабильная подача материала. | Где заканчивается заполнение; одинаков ли дефект по гнёздам и циклам. | Подготовку материала; профиль заполнения; условия нагрева формы и расплава по карте процесса; состояние вентиляции и каналов. | Сверить текущие условия и сырьё с последним стабильным выпуском. Затем проверить одну гипотезу в разрешённых пределах. |
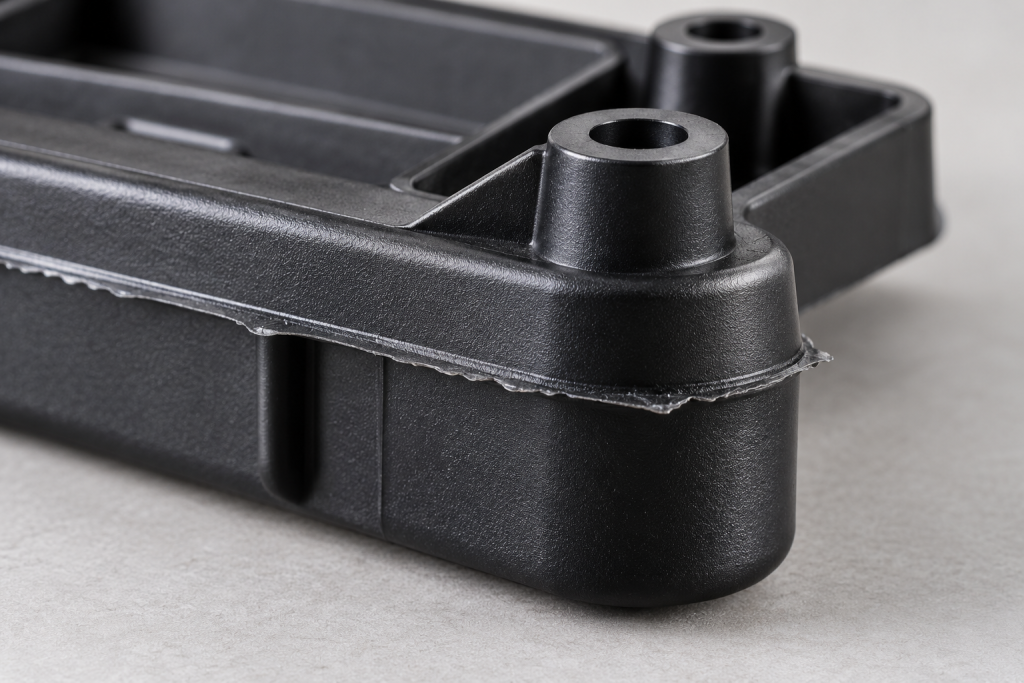
| Облой: тонкий излишек материала по разъёму, вокруг вставок или выталкивателей. | Износ, загрязнение или повреждение разъёма; условия смыкания; нагрузка расплава; затруднённый выход воздуха. | Локализацию облоя, повторяемость по гнёздам, доступные признаки загрязнения разъёма. | Состояние пресс-формы и смыкания; профиль заполнения и выдержки; соответствие фактического процесса карте. | Зафиксировать место появления. Дальнейший осмотр и действия согласовать с ответственным за пресс-форму. |
| Утяжины и раковины: впадина на поверхности или полость внутри детали. | Недостаточное питание зоны при усадке; массивное сечение; раннее запирание литника; локальные особенности охлаждения. | Совпадает ли дефект с толстым участком; поверхностная это впадина или внутренняя полость; есть ли привязка к гнезду. | Переход заполнения на выдержку; условия выдержки по карте; охлаждение; геометрию детали и литниковой системы. | Сопоставить дефект с чертежом. Для внутренней полости выбрать утверждённый метод контроля, не полагаясь только на внешний вид. |
| Коробление: деталь изгибается, меняет форму или не проходит проверку геометрии. | Неравномерная усадка и охлаждение; ориентация материала; особенности толщины; напряжения при извлечении. | Когда измеряется отклонение; одинаково ли оно по гнёздам и после одинакового времени охлаждения. | Охлаждение; время до контроля; условия извлечения; способ и оснастку измерения. | Стандартизировать время и способ измерения и сравнить результаты по гнёздам до изменения режима. |
| Линии спая: линия или изменение блеска в месте встречи потоков, иногда участок пониженной прочности. | Разделение и встреча потоков; геометрия детали и место впуска; состояние фронтов расплава; вентиляция; особенности материала. | Расположение линии относительно отверстий, рёбер и впуска; различается ли она между гнёздами. | Последовательность заполнения; состояние материала; вентиляцию; разрешённые условия процесса. | Сопоставить положение линии с конструкцией и направлением течения по доступной документации формы. |
| Следы пригорания: тёмные или бурые участки, часто в конце заполнения либо в локальной зоне. | Сжатие и перегрев воздуха; застой материала; загрязнение; термическая деградация. | Точную локализацию; связь с концом заполнения, остановкой или конкретным гнездом. | Вентиляцию; историю остановок; время пребывания материала; чистоту каналов и фактический режим. | Проверить историю цикла и действующую процедуру запуска. Не разбирать горячие узлы без установленной процедуры безопасности. |
| Серебристые полосы: блестящие лучи или полосы на поверхности, иногда расходящиеся от впуска. | Влага или летучие компоненты; загрязнение; сдвиговый нагрев; деградация материала или покрытия. | Направление полос; партию сырья; записи о хранении и подготовке. | Требования поставщика к сушке; используемую партию и добавки; условия переработки по техкарте. | Проверить маркировку и записи подготовки сырья. Не менять условия сушки без сверки с документацией на конкретный материал. |
| Пузыри: выпуклость или полость под поверхностью, иногда внутреннее вздутие. | Газ или влага; летучие компоненты; воздух в расплаве; усадочная полость, внешне похожая на пузырь. | Поверхностный это дефект или внутренняя полость; место, повторяемость и время проявления. | Подготовку сырья; геометрию и толщину; заполнение, выдержку и охлаждение. | Отличить газовую полость от усадочной подходящим методом контроля, прежде чем менять режим. |
| Чёрные точки: тёмные включения на поверхности или в толще детали. | Загрязнение сырья или оборудования; остатки другого материала; деградация расплава; внешние частицы. | Случайны ли включения; появляются ли в одном гнезде; связаны ли с партией или переналадкой. | Чистоту сырья и тракта подачи; историю предыдущего материала; остановки и порядок очистки. | Сохранить образцы, проверить прослеживаемость партии и переналадки. Очистку выполнять по установленной процедуре. |

Как интерпретировать характерные признаки
Недолив и облой
Утяжины, раковины и коробление
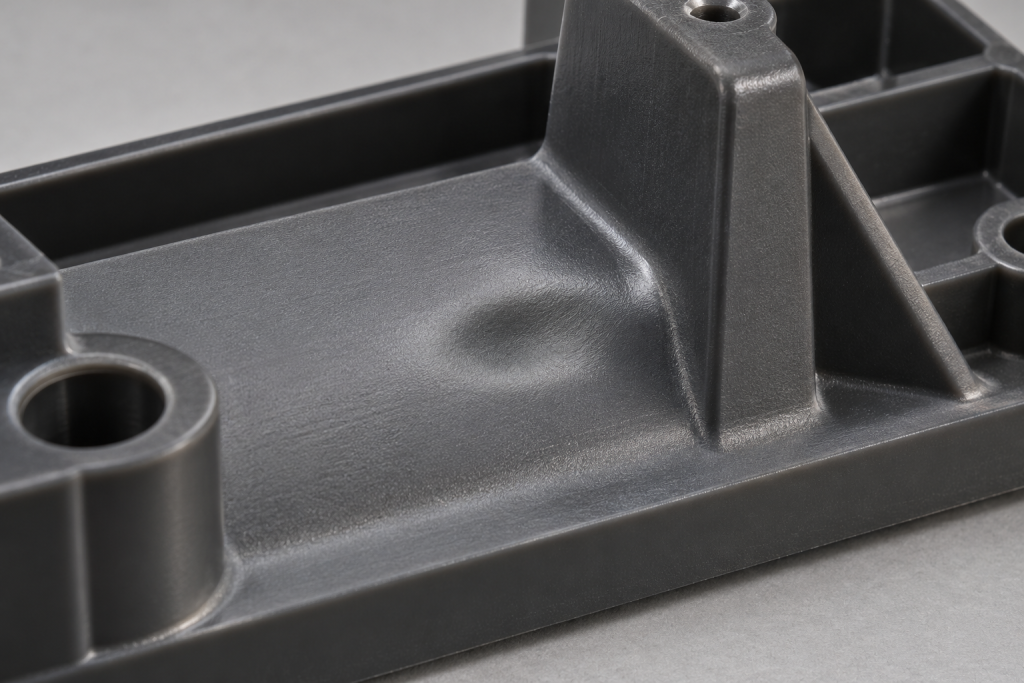
Утяжина выглядит как локальное углубление на поверхности; раковина может находиться внутри детали. Эти признаки могут быть связаны с усадкой, массивными участками, особенностями питания и охлаждения. Внутреннюю полость важно отличить от газа — одного внешнего осмотра для этого может быть недостаточно.
Коробление проявляется как отклонение формы после формования или охлаждения. Возможные факторы — неравномерная усадка, охлаждение, геометрия и напряжения при извлечении. Сравнивайте детали одинаковым способом и через одинаковый интервал после формования.
Линии спая и следы пригорания
Линия спая возникает там, где встречаются потоки расплава. Её выраженность может зависеть от геометрии детали, места впуска, свойств материала и вентиляции. Для диагностики важно сопоставить расположение линии с конструкцией пресс-формы; одно изменение режима не всегда решает проблему.
След пригорания — тёмное или обугленное пятно. Оно может быть связано со сжатием воздуха в конце заполнения, но также требует проверки на застой материала, загрязнение и длительное пребывание расплава. Отметьте, не появился ли признак после остановки или переналадки.
Серебристые полосы, пузыри и чёрные точки
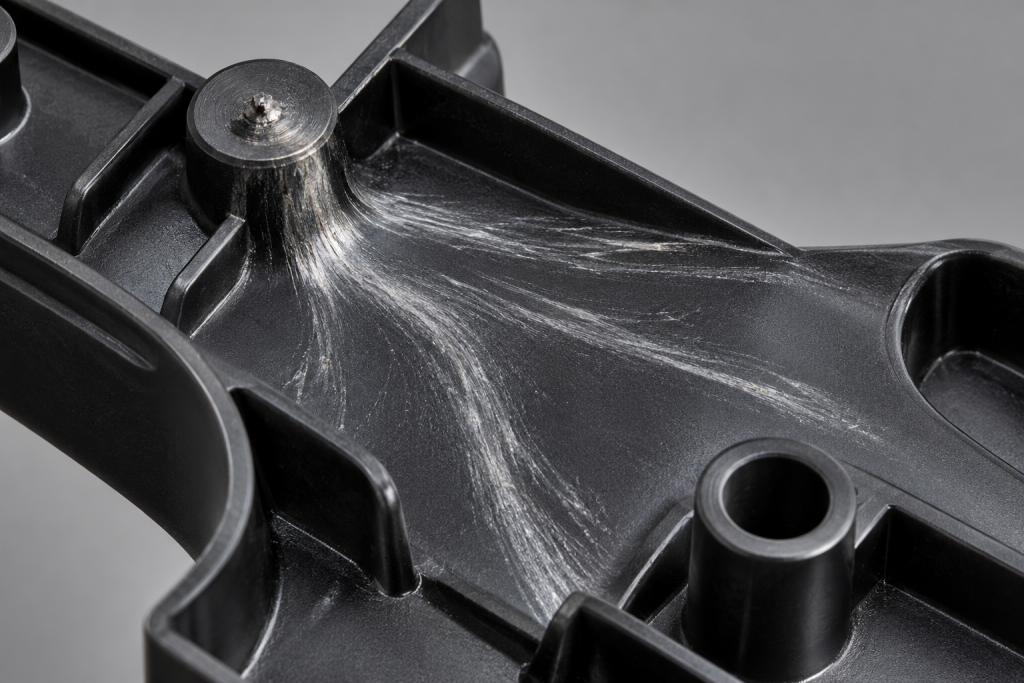
- Серебристые полосы могут быть связаны с влагой, летучими компонентами, загрязнением или условиями течения. Сверьте партию материала, его хранение и подготовку с требованиями поставщика.
- Пузыри могут быть газовыми, но полость под поверхностью может оказаться усадочной. Учитывайте расположение дефекта, толщину участка и результаты контроля.
- Чёрные точки могут указывать на загрязнение, остатки предыдущего материала или деградацию. Сохраните образцы и проверьте историю партии, переналадки и очистки.
Почему нельзя менять несколько параметров одновременно
Если одновременно изменить несколько условий, например заполнение, выдержку и охлаждение, а дефект уменьшится, будет трудно понять, какое изменение повлияло на результат. При ухудшении качества будет так же сложно определить источник проблемы. Поэтому каждую пробу планируют как проверку конкретной гипотезы.
Для каждой пробы записывайте дату и время, изделие и гнездо, материал и партию, исходные и изменённые условия, наблюдения, результаты контроля и принятое решение. Отметьте, подтвердилась ли гипотеза, не подтвердилась или требует дополнительных данных.
Алгоритм действий оператора или технолога
- Обнаружить и описать дефект: указать место, внешний вид и момент появления.
- Сохранить и обозначить образцы по правилам предприятия, не смешивая детали с разными признаками.
- Проверить повторяемость: по циклам, гнёздам и партии.
- Уточнить изменения перед появлением проблемы: материал, подготовка сырья, настройки, оснастка, остановки и переналадки.
- Сверить фактические условия с действующей картой процесса и документацией на конкретный материал.
- Выбрать одну приоритетную гипотезу и согласовать первый шаг проверки.
- Провести и записать пробу в разрешённых пределах, не обходя защит и блокировок.
- Оценить результат и эскалировать вопрос, если причина остаётся неясной или дефект повторяется.
Чек-лист первичной проверки
- Признак дефекта описан и сфотографирован.
- Указаны изделие, гнездо, партия и время обнаружения — если эти данные доступны.
- Проверена повторяемость по циклам и гнёздам.
- Уточнено, что менялось перед появлением дефекта.
- Проверены марка и партия сырья, условия хранения и подготовка по документации.
- Текущие условия сопоставлены с действующей картой процесса.
- Сформулирована проверяемая гипотеза и выбран один первый шаг.
- Результат пробы и принятое решение записаны.
- Работы выполняются по процедурам предприятия и требованиям безопасности.

Когда привлекать специалистов
Технолога следует подключить, если дефект повторяется, требуется оценить влияние нескольких условий процесса или спланировать контролируемые испытания. Специалист по пресс-форме нужен, если дефект локализован в конкретном месте или гнезде либо есть основания проверить разъём, вентиляцию, охлаждение и литниковую систему. Поставщик материала может помочь, если вопросы касаются партии, хранения, подготовки сырья, летучих компонентов или условий переработки конкретной марки.
Для предметного вывода обычно нужны марка и партия материала, геометрия детали, место и повторяемость дефекта, данные по гнёздам, история изменений и фактические условия процесса. Если этих сведений нет, первичную гипотезу следует считать предварительной, а не окончательным диагнозом.
Главный принцип диагностики
Сначала зафиксируйте признак и условия его появления, затем проверьте одну обоснованную гипотезу. Такой подход не обещает мгновенно найти единственную причину, но помогает вести диагностику последовательно, сохранять данные и принимать технические решения на основании результатов.
